
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Escribe para nosotros

Conformado de láminas de nitinol para actuadores médicos: retos y soluciones
Definición de la geometría del actuador y los requisitos del proceso
Comience por la geometría del actuador, el espesor de la chapa, las características requeridas y las condiciones de funcionamiento. El diseño debe especificar la recuperación de forma prevista o la respuesta superelástica, el rango de temperatura de funcionamiento, la carga aplicada y el ciclo de trabajo. Estos requisitos sirven de guía para la selección del material, así como para las pruebas de corte y conformado.
El espesor de la chapa influye en las características que se pueden cortar y en cómo responde la pieza durante el conformado. Un proceso que produce bordes aceptables en una probeta sencilla puede comportarse de forma diferente en brazos estrechos o esquinas cerradas. Identificar estas características desde el principio facilita la elección de piezas de ensayo representativas.
Revisión de la composición química y el estado de la superficie del material
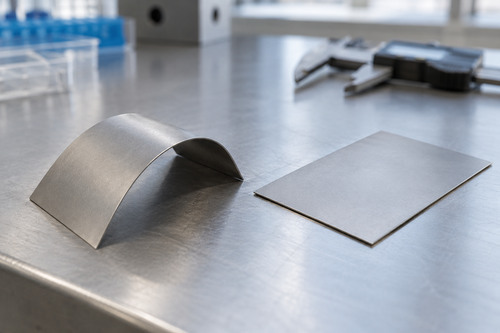
Revise la composición química de la lámina de Nitinol recibida, su estado de suministro, los datos de temperatura de transformación, la tolerancia de espesor y el acabado superficial antes de su procesamiento. Pequeñas diferencias en la composición y en el procesamiento termomecánico previo pueden afectar a la respuesta del actuador acabado. La inspección también debe identificar oxidación, arañazos u otras condiciones superficiales que pudieran interferir en el corte o en el acabado posterior.
La norma ASTM F2063 abarca determinados productos laminados de NiTi forjado, pero su ámbito de aplicación debe contrastarse con la forma y las dimensiones realmente adquiridas. La documentación del material es útil para la calificación de la entrada de material; no establece las propiedades ni el estado de homologación de un producto sanitario acabado.
Comparación de métodos de corte: mecánico, láser y electroerosión (EDM)
Para las láminas de Nitinol se pueden considerar el corte mecánico, el corte por láser y el mecanizado por descarga eléctrica (EDM). Su idoneidad depende del espesor de la lámina, el tamaño de los detalles, las tolerancias, el estado de los bordes y el volumen de producción. El corte mecánico puede dejar rebabas o provocar deformaciones. El corte por láser puede producir detalles finos, pero puede dejar material refundido o un borde afectado por el calor. El EDM también puede producir detalles precisos, aunque se trata de un proceso térmico y es necesario evaluar su capa refundida y el estado de la superficie.
Utilice probetas o piezas de prueba que reproduzcan las secciones estrechas, las esquinas y la dirección de corte del diseño final. Inspeccione los bordes y las dimensiones resultantes tras cualquier paso de acabado previsto.
| Método de corte | Ventaja potencial | Aspecto principal a evaluar |
|---|---|---|
| Corte mecánico | Sencillo para geometrías y volúmenes adecuados | Rebabas, deformaciones y desgaste de la herramienta |
| Corte por láser | Detalles finos y patrones flexibles | Material refundido y bordes afectados por el calor |
| Electroerosión | Corte preciso de detalles adecuados | Capa de refundición, estado de la superficie y tiempo de procesamiento |
El borde que se utiliza es el borde acabado, por lo que hay que comparar los métodos tras completar todo el proceso previsto, en lugar de hacerlo inmediatamente después del corte.
Técnicas de conformado y fijación de la forma
El conformado y el ajuste de la forma requieren utillajes que mantengan la pieza en su geometría prevista durante el procesamiento térmico. El tiempo, la temperatura y la sujeción influyen en la forma resultante y en el comportamiento de la transformación. Registre estos ajustes junto con el diseño del utillaje para que los cambios en la geometría o en la respuesta del actuador puedan atribuirse a un cambio en el proceso.
La fijación de la forma no garantiza una temperatura de acabado austenítica (Af) concreta. Verifique tanto la geometría final como la respuesta de transformación en piezas procesadas en condiciones representativas. A continuación, se deben medir la carga y el tiempo de respuesta en un montaje de ensayo que refleje el ciclo de accionamiento previsto.
Posprocesamiento: eliminación de óxido y acabado superficial
El calentamiento puede alterar la superficie del Nitinol y formar óxido que quizá sea necesario tratar antes del montaje, la unión o el recubrimiento. El acabado requerido depende de la pieza y de las condiciones de contacto previstas. El acabado químico o mecánico puede eliminar el material superficial no deseado, pero la cantidad eliminada debe controlarse cuando las dimensiones sean críticas.
Tras el acabado y la limpieza, compruebe de nuevo el estado de los bordes, la superficie y las dimensiones. Una pieza que haya superado la inspección dimensional inmediatamente después del corte puede dejar de cumplir las tolerancias tras la eliminación de material.
Verificación de la temperatura de transformación
Seleccione un método de determinación de la temperatura de transformación que se adapte a la probeta y a la propiedad de interés. La norma ASTM F2082/F2082M describe los ensayos de flexión y recuperación libre para probetas de alambre, tubo o tira, incluidas las probetas adecuadas extraídas de componentes. Su resultado no debe considerarse intercambiable con el resultado de la calorimetría diferencial de barrido (DSC).
La temperatura de transformación es solo una parte de la validación del actuador. Mida el comportamiento fuerza-desplazamiento, la recuperación de la forma y el rendimiento a lo largo de ciclos representativos en las condiciones de temperatura y carga previstas. La guía de la FDA sobre el nitinol ofrece un marco más amplio para evaluar los productos sanitarios que contienen este material.
Resolución de problemas comunes
La deformación, las grietas, las rebabas y la desviación respecto a la geometría objetivo deben rastrearse hasta la etapa en la que aparecen por primera vez. Por ejemplo, las rebabas pueden indicar un problema en el corte o en el estado de la herramienta, mientras que un cambio en la recuperación de la forma puede requerir una revisión del tratamiento térmico y de la sujeción en el utillaje. Compare las piezas afectadas con piezas aceptables del mismo lote de material antes de modificar varios parámetros del proceso a la vez.
Una solicitud de presupuesto para láminas de nitinol debe especificar el espesor y la tolerancia, el estado de suministro, el acabado superficial, el comportamiento de transformación requerido y la documentación necesaria para la inspección de entrada. Si el proveedor también va a procesar la pieza, incluya el plano, los requisitos de los bordes, los pasos de acabado y los criterios de inspección.
Para la selección del material, consulte las especificaciones de SAM sobre láminas de nitinol. El alambre de nitinol es otra forma disponible cuando el diseño del actuador lo requiera.
Referencias
- ASTM F2063, Especificación estándar para aleaciones de níquel-titanio forjadas con memoria de forma para dispositivos médicos e implantes quirúrgicos
- ASTM F2082/F2082M, Determinación de la temperatura de transformación mediante flexión y recuperación libre
- «Impacto de los parámetros del proceso y la dirección de corte en la integridad de la superficie y la microestructura en el microcorte con láser de fibra de stents de nitinol»
- FDA, Consideraciones técnicas para la evaluación no clínica de productos sanitarios que contienen nitinol



 Convertidores y calculadoras