
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Escribe para nosotros

Cómo evitar los defectos superficiales en la fabricación de dispositivos médicos de nitinol
Clasificación de las condiciones superficiales y los defectos de fabricación
En el caso de los productos sanitarios de nitinol, el alambre o la chapa que se reciben deben evaluarse por separado de las superficies creadas posteriormente durante la fabricación del producto. Entre las condiciones que conviene registrar se incluyen arañazos, óxido negro, rebabas, bordes refundidos o afectados por el calor, picaduras y microfisuras. Su importancia depende de la ubicación, la profundidad y el uso previsto del dispositivo. Un arañazo en una zona sometida a gran tensión, por ejemplo, puede ser más relevante que una marca similar en una zona de baja tensión.
El aspecto por sí solo no determina la causa. El óxido negro puede ser consecuencia del tratamiento térmico y debe caracterizarse, en lugar de considerarse automáticamente como un signo de contaminación. Es más probable que las rebabas y el material de refundición aparezcan en los bordes cortados o mecanizados, mientras que las picaduras o microfisuras requieren un examen más detallado antes de atribuirse a un proceso concreto.
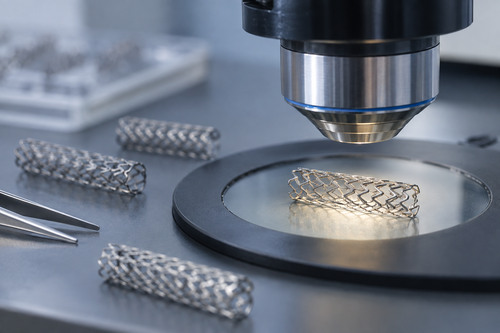
Relación entre las fuentes de defectos y los procesos de fabricación
Revise el historial del proceso cuando se detecte un problema en la superficie. La manipulación y la sujeción pueden provocar arañazos; el corte por láser puede dejar material de refundición, bordes afectados por el calor u óxido; y las herramientas de corte desgastadas pueden contribuir a la aparición de rebabas. El tratamiento térmico y el acabado químico también pueden alterar la superficie, dependiendo de sus condiciones.
Este mapa de procesos ayuda a delimitar la investigación, pero no debe sustituir a las pruebas obtenidas de la pieza afectada. Registre dónde aparece por primera vez el defecto, si se repite en la misma característica y qué lotes o ciclos de producción están implicados. Esa información resulta más útil para tomar medidas correctivas que asignar una causa basándose únicamente en el aspecto.
Evaluaciones específicas de dispositivos para la fatiga y la corrosión
El estado de la superficie es lo más importante en el contexto de la geometría final y la carga. Una microfisura o un borde afilado en una zona sometida a gran tensión puede afectar al comportamiento frente a la fatiga, mientras que el tratamiento superficial puede influir en el comportamiento frente a la corrosión. Ninguno de estos aspectos puede evaluarse de forma fiable basándose únicamente en un certificado de materia prima.
Las probetas y las condiciones de ensayo deben representar al dispositivo en la medida de lo posible, incluyendo las etapas de fabricación pertinentes y el acabado superficial final. Las directrices de la FDA sobre dispositivos que contienen nitinol abordan la evaluación mecánica y de la corrosión en relación con el uso previsto del dispositivo y su forma final acabada. Los ensayos de fatiga deben reflejar igualmente la carga y las características que determinan el riesgo para ese diseño concreto.
Aplicación de controles prácticos de prevención
Comience la prevención en la etapa del proceso con mayor probabilidad de generar la condición. Un sistema de sujeción y una manipulación adecuados pueden reducir los arañazos. Es necesario controlar los parámetros de corte y el estado de las herramientas cuando existan riesgos de rebabas, material de recocido o bordes afectados por el calor.
Supervise los parámetros que afectan a la superficie acabada, como los ajustes del láser, los ciclos de tratamiento térmico y las condiciones de acabado químico. La limpieza y los controles de partículas deben adaptarse a la operación y al riesgo de contaminación; no es necesario disponer automáticamente de una sala limpia en todas las etapas. Los resultados de la inspección pueden indicar si dichos controles están funcionando.
Comparación de métodos de tratamiento superficial
El grabado, el electropulido y la pasivación tienen fines distintos. El grabado puede eliminar una capa superficial alterada, pero la eliminación incontrolada de material puede modificar las dimensiones o la textura de la superficie. El electropulido puede alisar las características expuestas, siempre que las dimensiones resultantes y la eliminación local de material se mantengan dentro de las especificaciones.
La pasivación modifica la química de la superficie y puede considerarse cuando el comportamiento frente a la corrosión sea relevante. Su efecto debe evaluarse junto con cualquier operación posterior de unión o recubrimiento. Seleccione y valide el tratamiento en piezas representativas: el objetivo es conseguir la superficie final requerida sin alterar las dimensiones críticas ni el rendimiento del dispositivo. La investigación sobre el alambre de nitinol con óxido negro ilustra cómo el tratamiento superficial puede modificar el comportamiento de corrosión medido.
Métodos de inspección y criterios de aceptación
Defina qué deben buscar los inspectores, dónde deben mirar y qué resultado es aceptable. La inspección visual puede ser suficiente en algunas condiciones; la microscopía o la microscopía electrónica de barrido (SEM) pueden ayudar a caracterizar características que no pueden resolverse o identificarse visualmente. El método de inspección debe ser capaz de detectar defectos del tamaño y en la ubicación relevantes para el dispositivo.
Los criterios de aceptación deben estar vinculados al plano, a la especificación del proceso y a la evaluación de apoyo. Registre los resultados de la inspección por lote y por fase del proceso, de modo que las condiciones recurrentes puedan remontarse hasta su origen. Un requisito general de «superficie lisa» es difícil de aplicar de forma coherente sin límites definidos o imágenes de referencia.
Lista de comprobación para el análisis de la causa raíz y las medidas correctivas
En caso de una condición recurrente, documente el tipo y la ubicación del defecto, identifique la primera etapa del proceso en la que aparece, compare los lotes afectados con los no afectados y revise los ajustes del equipo, las herramientas, la manipulación y los registros de los operarios. Confirme la causa propuesta antes de modificar el proceso y, a continuación, compruebe si la medida correctiva funciona en la producción posterior.
Mantenga separadas las especificaciones de la materia prima de la evaluación del producto terminado. La norma ASTM F2063, a la que se hace referencia en las directrices de la FDA, se refiere a las aleaciones de níquel-titanio forjadas para productos sanitarios e implantes quirúrgicos; el cumplimiento de una especificación de material no garantiza el comportamiento frente a la fatiga o la corrosión de un producto terminado.
Al adquirir alambre o láminas de Nitinol, confirme con Stanford Advanced Materials (SAM) las dimensiones requeridas, el estado del material, el acabado superficial y la documentación del lote. De este modo, los fabricantes de productos sanitarios podrán evaluar cómo el procesamiento posterior afecta a la pieza acabada.
Referencias
- FDA, Consideraciones técnicas para la evaluación no clínica de dispositivos médicos que contienen nitinol
- «Impacto de los parámetros del proceso y la dirección de corte en la integridad de la superficie y la microestructura en el microcorte con láser de fibra de stents de Nitinol»
- Efecto del grabado químico y del envejecimiento en agua hirviendo sobre la resistencia a la corrosión de alambres de nitinol con óxido negro resultante del proceso de fabricación
- Fatiga del nitinol: estado actual de la técnica y retos pendientes


 Convertidores y calculadoras