
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Plato
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Escribe para nosotros

Sustratos cerámicos DBC, AMB y DPC: cómo elegir el proceso de metalización adecuado

Los procesos DBC, AMB y DPC consisten todos en aplicar metal conductor sobre una cerámica eléctricamente aislante, pero no son versiones intercambiables del mismo proceso. El DBC se basa en el uso de cobre de gran espesor y en una producción consolidada de módulos de potencia. El AMB se utiliza cuando se exige una mayor fiabilidad en la unión entre cerámica y metal, especialmente con Si₃N₄. El DPC es un proceso de película fina/galvanización diseñado para patrones más finos y una alta precisión superficial.
Por lo tanto, la elección del proceso comienza por el circuito final: corriente, espesor del cobre, distancia mínima entre líneas y espacios, material cerámico, ciclos térmicos y acabado superficial. El proceso más caro o más novedoso no es automáticamente el mejor.
Regla de selección rápida: utilice DBC para circuitos de potencia convencionales de alta corriente, AMB para alta fiabilidad y sustratos de Si₃N₄, y DPC cuando las líneas finas y la planitud sean determinantes en el diseño.
Los procesos DBC, AMB y DPC resuelven diferentes problemas de encapsulado
| Proceso | Mecanismo principal | Gama representativa | Uso más adecuado |
|---|---|---|---|
| Cobre de unión directa (DBC) | Unión asistida por eutéctico de Cu/Cu₂O a alta temperatura | Cu ~0,1–0,5 mm; líneas gruesas | Módulos de potencia convencionales, alta corriente |
| Soldadura con metal activo (AMB) | El metal activo de la soldadura reacciona con la cerámica | Cu ~0,1–0,5 mm; patrones de potencia gruesos | Alta fiabilidad, módulos de potencia para vehículos, Si₃N₄ |
| Cobre recubierto directamente (DPC) | Capa de transición/semilla depositada por pulverización catódica + litografía + galvanoplastia | Cobre más fino; ancho de línea representativo ≤30 μm | Circuitos ópticos, de RF, láser y de precisión |
Los valores anteriores son rangos de proceso representativos. La capacidad real depende del tamaño de la cerámica, el espesor del cobre, la geometría del patrón, el equipo del proveedor y el objetivo de rendimiento. Por lo tanto, deben considerarse puntos de partida para el diseño, más que límites universales de fabricación.
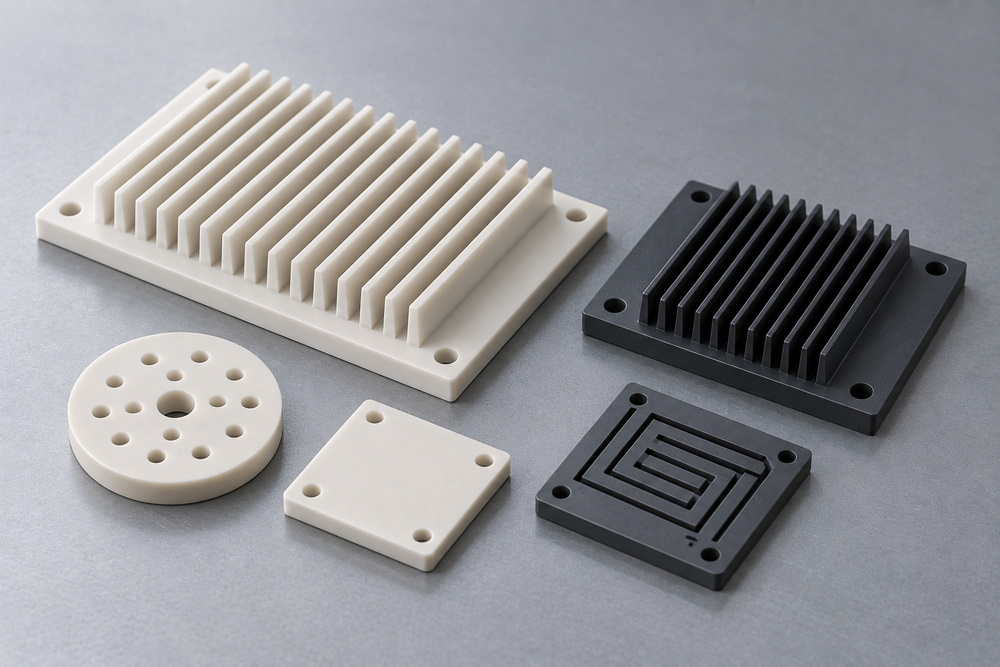
Cuándo el DBC es la opción más práctica
El cobre de unión directa (DBC) es una tecnología madura de sustratos para electrónica de potencia. El cobre se une a la cerámica a alta temperatura y, a continuación, se patterna para crear el circuito. La bibliografía publicada sobre DBC describe espesores de cobre de cientos de micrómetros, lo que concuerda con un rango representativo de entre 100 y 500 μm aproximadamente.
Ese cobre de gran espesor resulta útil para la conducción de corriente y la disipación lateral del calor, pero también explica por qué el DBC no es una tecnología de líneas finas. El grabado químico elimina el cobre tanto vertical como lateralmente. A medida que el cobre se vuelve más grueso, resulta más difícil controlar las pistas estrechas y los espacios reducidos. Los anchos de línea estándar del DBC se sitúan generalmente en el rango de los circuitos de potencia de traza gruesa.
El DBC es una opción muy recomendable cuando la aplicación requiere un procesamiento consolidado, cobre de gran espesor y una geometría convencional de módulos de potencia. La alúmina está especialmente consolidada debido a su coste y facilidad de fabricación. El AlN también puede utilizarse en el DBC con una química superficial y un control de proceso adecuados.
Cuándo merece la pena la complejidad añadida del proceso de la soldadura activa de metales (AMB)
La soldadura con metal activo (AMB) cambia la forma en que el cobre se une a la cerámica. En lugar de basarse en el mismo mecanismo de unión que el DBC, la soldadura contiene un elemento activo, como el titanio o el circonio, que reacciona con la cerámica y forma una capa de reacción. La AMB suele ser la opción preferida cuando se requiere una unión cerámica-metal más resistente y un mejor comportamiento frente a la fatiga térmica.
El Si₃N₄ plantea una consideración de proceso especialmente importante. Para sustratos de potencia de Si₃N₄ de alta fiabilidad, se suele utilizar la soldadura con metal activo (AMB) en lugar de la DBC. Esta combinación es especialmente relevante para los módulos de tracción y de potencia de SiC, donde una alta tenacidad a la fractura y los ciclos térmicos repetidos son requisitos de diseño fundamentales.
El AMB no es automáticamente la mejor opción para todos los sustratos de potencia. Su coste es mayor, la capa de soldadura fuerte/reacción introduce variables de proceso adicionales y la vida útil final frente a la fatiga sigue dependiendo de la geometría del cobre, el espesor de la cerámica, las condiciones de la soldadura fuerte y la distribución de tensiones. Utilícelo cuando los requisitos de fiabilidad justifiquen el proceso.
Por qué el DPC es la mejor opción para los circuitos de líneas finas
El cobre depositado directamente (DPC) parte de una capa metálica depositada mucho más fina. Se deposita una capa de transición o de semillas, como Ti/Cu o Ti/Cr/Ni, sobre la cerámica; la fotoresina define el circuito; el cobre se galvaniza en las regiones abiertas y, posteriormente, se elimina la capa de semillas no deseada. Dado que el patrón se define fotolitográficamente en lugar de grabarse a partir de una lámina muy gruesa, es posible obtener características mucho más finas.
Un ancho de línea representativo del DPC es ≤30 μm, mientras que el DBC suele utilizar una geometría mucho más gruesa. Esto hace que el DPC sea adecuado para módulos ópticos, fuentes de alimentación de alta frecuencia, encapsulados láser y circuitos de RF/microondas, donde la densidad de componentes y la precisión de las pistas de conexión son más importantes que un cobre muy grueso.
El DPC también permite al diseñador adaptar los acabados superficiales para la fijación de chips, la soldadura o la unión por hilo. La contrapartida es que no es la opción natural para las mismas estructuras de cobre grueso y corriente muy alta a las que se destinan el DBC y el AMB.
Una matriz práctica de selección de procesos
| Requisito de diseño | Empezar por | Qué hay que verificar |
|---|---|---|
| Alta intensidad, circuitos de traza ancha, estructura de costes consolidada | DBC | Espesor del cobre, compatibilidad con la cerámica, geometría de grabado |
| Sustrato cerámico de Si₃N₄ | AMB | Sistema de soldadura fuerte, geometría del cobre, datos de ciclos térmicos |
| Alta fiabilidad en ciclos térmicos | AMB | Requisitos reales de fatiga y homologación |
| Línea fina, alta precisión de las almohadillas, superficie plana | DPC | Línea/espacio mínimos, espesor del cobre, acabado |
| Circuito de sensor/calentador de bajo coste y alta resolución | Película gruesa | Si realmente se necesita el rendimiento del sustrato de potencia |
La inspección también forma parte de la selección del proceso. El escáner ultrasónico C-scan se utiliza habitualmente para inspeccionar las interfaces DBC/AMB, ya que la presencia excesiva de huecos puede provocar sobrecalentamiento local o delaminación. En el caso del DPC, la adhesión, la fidelidad del patrón, el espesor del recubrimiento y el acabado superficial se convierten en importantes controles de calidad.
En Stanford Advanced Materials (SAM), una solicitud de presupuesto útil para la metalización incluye el material cerámico, las dimensiones del sustrato, el espesor del cobre, las dimensiones mínimas de línea/espacio, el acabado superficial, la temperatura de funcionamiento y los requisitos de ciclos térmicos. Un plano suele aportar más información que limitarse a especificar únicamente «DBC», «AMB» o «DPC».
Consulte con SAM los requisitos de su sustrato
Envíe el tipo de cerámica, el plano o el archivo Gerber, el espesor del cobre, el ancho mínimo de línea/espacio, el acabado superficial y las condiciones de fiabilidad. SAM puede evaluar qué método de metalización se adapta mejor al diseño.
Ir al formulario de consulta →
Referencias
1. A. Ben Kabaar et al., «Caracterización de materiales y sus interfaces en un sustrato de cobre de unión directa para aplicaciones de electrónica de potencia», Microelectronics Reliability, 79, 288-296, 2017. DOI: 10.1016/j.microrel.2017.06.001. Fuente
2. J. Schulz-Harder, «Ventajas y nuevos avances en los sustratos de cobre de unión directa», Microelectronics Reliability, 43(3), 359-365, 2003. DOI: 10.1016/S0026-2714(02)00343-8. Fuente
3. «Tecnología DBC para la fabricación de sustratos electrónicos de potencia a bajo coste», Procedia Engineering, 69, 1180–1183, 2014. DOI: 10.1016/j.proeng.2014.03.107. Fuente
4. H. Miyazaki et al., «Resistencia mejorada a la fatiga térmica de los sustratos de soldadura fuerte con metales activos para módulos de potencia de carburo de silicio mediante el uso de nitruros de silicio resistentes con alta conductividad térmica», *Ceramics International*, 44(8), 8870–8876, 2018. DOI: 10.1016/j.ceramint.2018.02.072. Fuente
5. C. H. Lin et al., «Diseño mecánico y análisis de una película de cobre depositada directamente sobre sustratos de AlN para la fiabilidad térmica en aplicaciones de módulos de alta potencia», ICEP-IACC, 2015. Fuente



 Convertidores y calculadoras