
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Escribe para nosotros

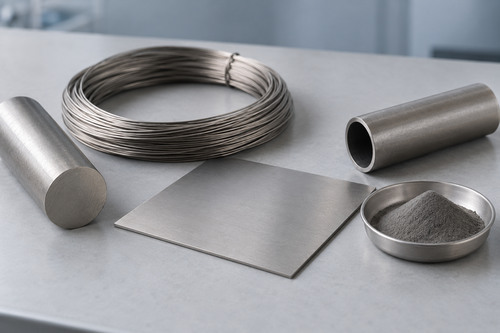
Formas de productos de titanio para la fabricación de dispositivos médicos: varillas, alambre, láminas, tubos, polvo y component
Adaptación de la geometría de los componentes a las formas de los productos de titanio
El mecanizado de una carcasa de paredes delgadas a partir de una barra maciza genera residuos innecesarios, mientras que partir de un tubo puede dejar mucho menos material que eliminar. El mismo razonamiento se aplica a todas las formas de los productos de titanio: la geometría del componente y el proceso de fabricación determinan qué forma de material en bruto es la más adecuada antes de seleccionar el grado.
La barra se utiliza habitualmente para piezas torneadas o fresadas, mientras que el alambre resulta adecuado para elementos pequeños conformados y la chapa puede cortarse o estamparse para obtener formas más anchas y delgadas. El tubo proporciona una geometría inicial hueca, y la fusión en lecho de polvo puede producir elementos que resultan difíciles de fabricar a partir de material en bruto convencional. Estos procesos dejan superficies y historiales de procesamiento diferentes, por lo que la elección afecta a las inspecciones y ensayos posteriores, así como al uso del material.
Ninguna de estas formas constituye un producto sanitario acabado por el mero hecho de su etiqueta de material. El fabricante aún debe evaluar el componente tras el mecanizado, el conformado, la unión o la impresión en función de su uso previsto.
Comparación entre el titanio comercialmente puro y el Ti-6Al-4V ELI
El titanio comercialmente puro (CP Ti) y el Ti-6Al-4V ELI, a menudo denominado «Grado 23», ofrecen propiedades iniciales diferentes. El CP Ti está disponible en varios grados cuya resistencia y conformabilidad difieren, por lo que «comercialmente puro» no es una especificación mecánica completa. El Ti-6Al-4V ELI presenta una resistencia superior a la de los grados típicos de CP y suele tenerse en cuenta cuando un componente compacto debe soportar cargas considerables. La elección no puede basarse únicamente en la resistencia: los requisitos de conformado, las dimensiones, el comportamiento frente a la fatiga y el acabado superficial también influyen en el rendimiento.
Para los productos laminados destinados a implantes quirúrgicos, la norma ASTM F67 especifica determinados grados de titanio no aleado en las formas enumeradas, entre las que se incluyen chapas, barras y alambre. La norma ASTM F136 se refiere al Ti-6Al-4V ELI forjado y recocido en sus formas especificadas. Estas normas proporcionan una base para la composición química y las propiedades mecánicas del material cuando su ámbito de aplicación coincide con el de la compra. No certifican la idoneidad de un dispositivo tras el mecanizado, la unión, el tratamiento superficial, la limpieza y la esterilización.
Dimensiones específicas de cada forma y controles de calidad
Las dimensiones que son importantes para una forma pueden ser irrelevantes para otra. Una barra destinada al torneado de precisión puede requerir un control estricto del diámetro, la rectitud y el estado de la superficie. En el caso del alambre, el diámetro, el estado y la uniformidad durante el conformado pueden determinar si las piezas conservan su forma. En las chapas y las bandas, el grosor, la planitud y la calidad de los bordes cobran especial importancia, sobre todo cuando la operación siguiente es el corte por láser o el estampado.
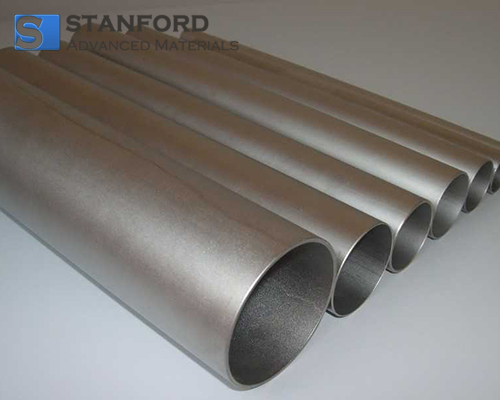
Los tubos requieren una descripción más detallada de la sección transversal. Es posible que el diámetro exterior y el espesor de pared por sí solos no basten para controlar adecuadamente su lumen, por lo que el plano también puede necesitar una tolerancia de diámetro interior, un límite de concentricidad o excentricidad, rectitud y requisitos para la superficie interna. Una especificación redactada para una chapa de grado 1 no puede transferirse simplemente a un tubo de grado 1, ya que la forma del producto y la norma aplicable pueden diferir.
La revisión de la calidad también tiene en cuenta el uso que se le dará al material. Los daños visibles, las partículas incrustadas o los residuos pueden afectar a las operaciones posteriores, mientras que los arañazos producidos durante la manipulación pueden cobrar importancia tras el conformado. La identificación del lote y un informe de ensayo del material vinculan una pieza entregada con su historial de fusión y procesamiento; los requisitos de limpieza para el dispositivo final se establecen por separado tras la fabricación.
Vías de procesamiento: mecanizado, conformado, unión y fabricación aditiva
El mecanizado a partir de varilla proporciona características precisas, pero deja marcas de herramienta y bordes que pueden requerir un acabado adicional. Las chapas y los alambres pueden reducir el mecanizado en geometrías delgadas o conformadas, aunque el corte, el doblado y el conformado introducen sus propios riesgos dimensionales y superficiales. En el caso de los tubos, las operaciones de conformado o unión pueden alterar el lumen o el espesor de la pared, lo que hace que la inspección tras el procesamiento sea tan importante como la inspección a la recepción.
La unión también altera el material en la zona de unión. Una soldadura debe evaluarse en cuanto a su geometría, la zona afectada por el calor y su comportamiento bajo la carga prevista del dispositivo; un buen informe de entrada de material no puede responder a esas preguntas. El mismo principio se aplica cuando un proveedor entrega un componente acabado a medida en lugar de uno en stock: la especificación de compra debe identificar qué registros de procesamiento e inspección acompañan a la pieza.
La fusión en lecho de polvo sigue una vía completamente diferente. Las características de la materia prima y la manipulación del polvo afectan a la fabricación, mientras que la orientación, los parámetros del proceso, el tratamiento térmico y el acabado influyen en el componente resultante. La norma ASTM F3001 se refiere a los componentes de Ti-6Al-4V ELI fabricados mediante procesos específicos de fusión en lecho de polvo con fusión completa e incluye requisitos que van más allá del propio polvo. Por lo tanto, un certificado de análisis (COA) del polvo por sí solo no puede demostrar que una pieza impresa cumpla con la norma F3001.
Correlación de las especificaciones con las formas de los productos
La tabla relaciona las decisiones habituales de adquisición con la documentación que conviene solicitar. Se trata de una guía para hacer coincidir el alcance de una norma con una forma y un proceso, más que de una lista de aplicaciones de dispositivos precalificados.
| Forma de partida | Vía de procesamiento típica | Especificaciones a destacar | Comprobación de normas |
|---|---|---|---|
| Varilla o barra de titanio CP | Torneado, fresado o forjado | Calidad, diámetro, estado, rectitud, composición química y propiedades mecánicas exactas. | La norma ASTM F67 puede aplicarse cuando el grado, la forma y la finalidad de la compra se ajusten a su ámbito de aplicación. |
| Alambre o chapa de titanio CP | Conformado, corte o estampado | Diámetro o espesor, estado, calidad de la superficie y de los bordes, y requisitos de conformado. | Confirme el grado y la forma aplicables según la norma ASTM F67. |
| Barra, alambre o chapa de Ti-6Al-4V ELI | Mecanizado, conformado o fabricación | Identificación del grado 23, dimensiones, estado recocido, composición química y resultados mecánicos. | Confirme la forma forjada suministrada según la norma ASTM F136. |
| Tubo de titanio | Corte, conformado o unión de un componente hueco | Grado de la aleación, diámetro exterior, diámetro interior, espesor de pared, concentricidad, acabado interior y estado de los extremos. | Especifique una norma aplicable al material y la forma exactos del tubo; no dé por sentado que las normas F67 o F136 lo cubren. |
| Polvo de Ti-6Al-4V ELI y componente impreso | Fusión en lecho de polvo seguida del posprocesamiento pertinente | Controles del polvo, plan de fabricación, orientación, tratamiento térmico, dimensiones y ensayos del componente. | La norma ASTM F3001 se refiere al componente fabricado mediante fabricación aditiva y a su proceso. |
Preparación de la solicitud de presupuesto
Una solicitud de presupuesto útil comienza con el plano de la pieza y la ruta de fabricación prevista, y a continuación identifica el grado, la forma del producto, el estado y la norma de materiales aplicable. Las dimensiones y tolerancias deben reflejar tanto la primera operación como la pieza acabada: el margen de mecanizado es importante para las varillas, mientras que un límite de diámetro interior puede ser decisivo para los tubos. El estado de la superficie, el embalaje, la trazabilidad del lote y el informe de ensayo del material requerido completan la solicitud de material entrante.
Si el proveedor también va a cortar, conformar, unir o imprimir el componente, la solicitud de presupuesto debe incluir una segunda sección que abarque esas operaciones y sus criterios de aceptación. Esto evita que se confunda un certificado de material con la documentación relativa a una pieza acabada. Por ejemplo, una barra de titanio de grado 23 puede especificarse como material en bruto para mecanizado, mientras que un tubo de titanio de grado 1 requiere preguntas específicas sobre las dimensiones y la documentación del tubo.
Stanford Advanced Materials (SAM) suministra titanio en diversas formas para la fabricación de componentes. La consulta más útil combina la geometría y el proceso previstos con un grado y una forma claramente identificados, lo que permite al proveedor confirmar qué documentación sobre el material está disponible y qué pruebas adicionales a nivel de componente corresponden al fabricante del dispositivo.




 Convertidores y calculadoras