
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Escribe para nosotros

Polvo de tantalio para la fabricación aditiva de implantes médicos porosos
Guía técnica para la selección de materia prima en el proceso LPBF
Los implantes porosos de tantalio plantean requisitos exigentes tanto para la materia prima en polvo como para el proceso de fusión por lecho de polvo con láser (LPBF). Esta guía se centra en cómo los ingenieros y los equipos de compras pueden convertir un diseño reticular en especificaciones de polvo y en un plan de fabricación de prueba. La selección del polvo es solo una parte de ese trabajo; no garantiza la seguridad ni la idoneidad de un implante acabado.
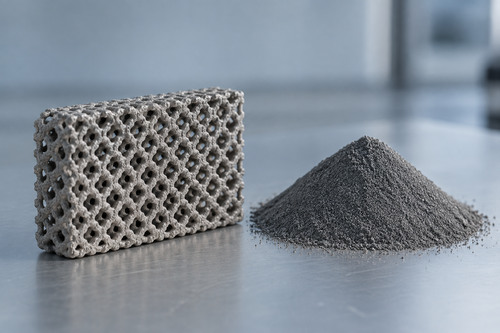
Relación entre las características del polvo y los requisitos de diseño
Comience por los puntales y las aberturas más pequeños que el diseño deba reproducir. La orientación de la impresión, el espesor de la capa y la ventana de proceso validada influirán en la capacidad de fabricar esas características de forma consistente. Las características del polvo deben evaluarse en función de esos requisitos, en lugar de seleccionarse basándose únicamente en un valor general de pureza.
Hay que diferenciar la porosidad prevista en el diseño de los defectos de fabricación. Los espacios abiertos especificados en la estructura reticular son intencionados; los huecos por falta de fusión, los poros no deseados dentro de los travesaños y las partículas parcialmente fusionadas no lo son. Las pruebas de fabricación deben demostrar si la geometría prevista puede producirse sin defectos inaceptables.
Especificación de las características del polvo
Una especificación de polvo para LPBF debe abordar los siguientes atributos:
- Distribución del tamaño de las partículas: especificar un rango adecuado para la máquina seleccionada y el espesor de la capa, junto con el método de medición y el formato de presentación de resultados.
- Morfología: evaluar la forma de las partículas, los satélites y los aglomerados, ya que pueden afectar a la distribución y a la consistencia de la capa.
- Densidad aparente y fluidez: se deben comunicar los resultados junto con los métodos de ensayo utilizados. Ninguna de estas mediciones por sí sola predice la calidad de la impresión.
- Composición química: Establecer límites para las impurezas relevantes, especialmente el oxígeno y el nitrógeno, y tener en cuenta cómo el procesamiento o la reutilización pueden alterarlos.
- Manipulación: Definir los controles de envasado, almacenamiento y contaminación desde la recepción hasta la carga en la máquina.
La norma ISO/ASTM 52907:2019 proporciona un marco para caracterizar la materia prima de polvo metálico. La página de SAM sobre polvo de tantalio de grado metalúrgico recoge información sobre la composición química y el tamaño de las partículas, pero dichas especificaciones no deben considerarse una prueba de que el polvo indicado sea apto para la fabricación mediante LPBF o de implantes. Solicite datos sobre el lote concreto de polvo y el proceso previsto.
Comparación entre polvo virgen y reutilizado
El polvo reutilizado puede diferir del polvo virgen tras la exposición repetida al entorno de fabricación, la manipulación y el tamizado. El tamizado puede eliminar partículas de tamaño excesivo o aglomerados, pero por sí solo no garantiza que la composición química y el comportamiento de flujo se mantengan dentro de los límites.
Registre el lote de polvo, cada impresión en la que se haya utilizado, cualquier adición de polvo virgen, los pasos de tamizado y los resultados de los nuevos ensayos. Establezca una norma de reutilización basada en los cambios medidos y en el rendimiento de las impresiones de prueba. La norma ISO/ASTM 52928:2024 aborda la gestión de los polvos metálicos vírgenes y usados a lo largo de su ciclo de vida.
Plan de inspección de entrada y de calificación de pruebas de fabricación
Separe las comprobaciones de entrada del polvo de los ensayos de las piezas impresas. Al recibir el polvo, verifique la identidad del lote, el certificado de análisis (COA), la distribución granulométrica, la morfología, la composición química y cualquier resultado especificado relativo a la densidad o la fluidez. Puede ser necesario realizar ensayos adicionales cuando los métodos del proveedor difieran de los establecidos en la especificación aprobada.
A continuación, una fabricación de prueba debe examinar si el polvo funciona con la máquina, los parámetros y el diseño de celosía seleccionados. Mida las dimensiones de las características y la porosidad no deseada, inspeccione los puntales y las superficies, y compruebe el comportamiento mecánico utilizando probetas relevantes para el diseño. En el caso de una pieza porosa, establezca también cómo se eliminará el polvo atrapado o adherido de forma laxa y cómo se verificará la eficacia de la limpieza. Los ensayos de compresión publicados sobre andamios de tantalio fabricados mediante LPBF ilustran cómo la porosidad de la estructura reticular y la geometría de los puntales afectan al comportamiento medido.
Distinción entre el certificado de análisis (COA) y la evaluación biológica
Un COA del polvo documenta las propiedades especificadas de un lote de materia prima. No valida el proceso LPBF, ni confirma la eliminación del polvo residual, ni establece la seguridad biológica o la esterilización de un dispositivo acabado.
La norma ISO 10993-1:2025 proporciona un marco para la evaluación biológica de los productos sanitarios dentro de un proceso de gestión de riesgos. Dicha evaluación depende del producto sanitario acabado, de su historial de procesamiento y del contacto previsto con el cuerpo. Al solicitar polvo para un proyecto de implante propuesto, pida documentación y trazabilidad de la materia prima relevantes para el proceso LPBF; defina por separado las evaluaciones de la pieza acabada y del producto sanitario.
Lista de comprobación para la solicitud de presupuesto y la documentación del proveedor
Una solicitud de presupuesto debe indicar la distribución granulométrica objetivo, los requisitos de morfología, fluidez y densidad, los límites de impurezas, el envasado, el tamaño del lote y los métodos de ensayo requeridos. Solicite un certificado de análisis (COA) específico para cada lote y registros de trazabilidad. Si el polvo está destinado a la reutilización, especifique cómo se realizará el seguimiento y se someterá a ensayo el material virgen y el reutilizado.
Pregunte al proveedor qué características se han medido para el grado ofrecido y cuáles requerirían una producción a medida o ensayos adicionales. Una declaración de conformidad con una norma de caracterización del polvo debe identificar su alcance y los resultados que la respaldan. La evidencia de construcciones LPBF anteriores puede ayudar a planificar los ensayos, pero no puede sustituir a la cualificación en el equipo y la geometría del comprador.
El artículo de SAM sobre el polvo de tantalio de alta pureza para la investigación en LPBF ofrece información adicional sobre la selección de la materia prima.
Referencias
- ISO/ASTM 52907:2019, Fabricación aditiva — Materiales de partida — Métodos para caracterizar polvos metálicos
- ISO/ASTM 52928:2024, Fabricación aditiva de metales — Materias primas — Gestión del ciclo de vida del polvo
- Comportamiento a la compresión estática y mecanismo de fallo del material de los andamios trabeculares de tantalio fabricados mediante fabricación aditiva basada en la fusión por láser en lecho de polvo
- ISO 10993-1:2025, Evaluación biológica de productos sanitarios — Parte 1


 Convertidores y calculadoras