
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Ver todas las herramientas →
 Escribe con nosotros

Fabricación de tubos de tantalio para aplicaciones médicas: sin costura frente a soldados

La definición del componente determina la elección del proceso de fabricación
Los objetivos de riesgo y rendimiento varían considerablemente entre los distintos componentes médicos. Un microtubo para el guiado de un alambre guía o un capilar de tantalio de precisión utilizado como anillo marcador radiopaco exigen uniformidad en las paredes delgadas, una ovalidad ajustada y una recuperación elástica predecible en matrices de conformado en miniatura. Los tubos en contacto con fluidos en esterilizantes corrosivos o en la manipulación de sustancias radioquímicas dan prioridad a la limpieza, el comportamiento de humectación y la detección de defectos para garantizar la estanqueidad. Ninguna de estas restricciones por sí sola dicta una única vía de fabricación; los factores decisivos son el comportamiento de embutición posterior, la geometría final y el plan de inspección que verifica la conformidad con el plano del dispositivo. El tantalio no es un sustituto habitual del acero inoxidable, el NiTi o los tubos de polímero en todos los catéteres o agujas; su uso se concentra en aquellos casos en los que se requiere radiopacidad, resistencia a la corrosión o compatibilidad con procesos a altas temperaturas.
Los tubos comerciales de tantalio se fabrican mediante dos procesos principales que culminan en un trefilado en varias etapas y un acondicionamiento térmico. El producto sin costura comienza con la transformación del lingote (por ejemplo, extrusión o perforación) en una pieza hueca, seguida de un trefilado en frío a través de matrices cada vez más pequeñas con recocidos cuidadosamente secuenciados. El producto soldado parte de placas, láminas o tiras cortadas a la anchura deseada, que se conforman en un tubo, se sueldan longitudinalmente y, a continuación, se someten a trefilado en frío y recocido para alcanzar las dimensiones y propiedades deseadas.
Tanto el proceso de tubos sin costura como el de tiras soldadas dependen de un control preciso de la absorción de elementos intersticiales durante el trabajo en caliente y el recocido. La afinidad del tantalio por el oxígeno, el nitrógeno y el hidrógeno hace que el blindaje, la atmósfera del horno y la preparación de la superficie determinen la ductilidad final y el tamaño del grano. El régimen de trefilado posterior —reducción por pasada, lubricación, uso de tapón o mandril y enderezado— puede mitigar o amplificar las diferencias introducidas anteriormente en la fabricación, especialmente en diámetros pequeños.
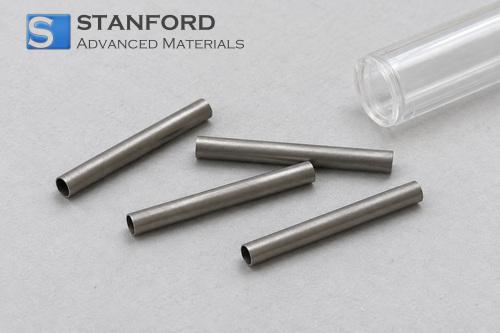
Comparación directa: tubos de tantalio sin soldadura frente a tubos soldados
La siguiente tabla compara los dos métodos utilizando criterios comunes relevantes para los microtubos médicos, los anillos radiopacos y las líneas de contacto con fluidos . Los valores se han matizado intencionadamente, ya que los límites alcanzables dependen de la aleación, el tamaño, el plan de trefilado y la capacidad del proveedor.
| Criterio | Tubos de tantalio sin costura | Tubos de tantalio soldados y posteriormente trefilados |
|---|---|---|
| Materia prima y proceso | Conformado en hueco a partir de un lingote (p. ej., extrusión/perforación), y posteriormente trefilado en frío y recocido | Conformados a partir de banda, soldados longitudinalmente y, a continuación, estirados en frío y recocidos |
| Diámetros y espesores de pared alcanzables (sujetos a confirmación) | Amplia gama de dimensiones; se pueden conseguir diámetros interiores muy pequeños y paredes delgadas con planes de trefilado robustos | Amplia gama de dimensiones; se pueden conseguir muchos tamaños pequeños tras la soldadura mediante programas de estirado intensivo |
| Uniformidad del espesor de pared | Pared intrínsecamente uniforme si no hay excentricidad derivada del perforado; la técnica de estirado es determinante | Se puede alcanzar una uniformidad similar a la de las piezas sin soldadura tras un embutido suficiente; el cordón de soldadura inicial y la zona afectada por el calor (HAZ) deben controlarse |
| Ovalidad y concentricidad | Normalmente elevadas; sensibles a la alineación del mandril o tapón y al enderezado | Sólidas tras reducciones sustanciales; la alineación de la costura y las prácticas de enderezado son fundamentales |
| Presencia e inspección de la costura y la zona afectada por el calor (HAZ) | Sin costura longitudinal; centrarse en la detección de inclusiones y huecos | Existen costura y zona afectada por la soldadura (HAZ); se añade al plan la inspección de la calidad de la soldadura y el seguimiento de la costura |
| Accesibilidad de la superficie (acabado del diámetro interior/exterior) | Acabado del diámetro exterior sencillo; el acabado del diámetro interior viene determinado por el tapón/mandril y el programa de embutición | Control similar del diámetro exterior; el acabado del diámetro interior se ve influido por el estado tras la soldadura hasta que el embutido lo refina |
| Comportamiento en el conformado (bobinado, abocardado, fabricación de anillos) | Respuesta uniforme en toda la circunferencia; sin anisotropía relacionada con la costura | Generalmente uniforme tras un embutido intenso; son posibles diferencias localizadas cerca de la costura en radios estrechos |
| Consideraciones sobre la limpieza | Se debe hacer hincapié en la eliminación de los lubricantes de embutición y los residuos de decapado; no hay problemas relacionados con el fundente de soldadura | Lo anterior, además de verificar que no persistan residuos o inclusiones relacionados con la soldadura tras el embutido |
| Aspectos económicos de la producción | Sin etapa de soldadura; la rentabilidad depende de la fabricación del hueco y del rendimiento del embutido | La etapa de soldadura añade operaciones; puede ofrecer ventajas en cuanto a la aprovechamiento del material para algunos tamaños |
Tras un trabajo en frío y un recocido suficientes, muchos tubos soldados presentan un comportamiento comparable al de los tubos sin costura en cuanto a tolerancias geométricas y comportamiento de conformado. Las diferencias prácticas surgen en el alcance de la inspección (ensayos no destructivos relacionados con el cordón de soldadura), en la intensidad con la que se puede abocardar o estampar cerca de la línea de soldadura, y en las ventanas de proceso que mantienen el contenido intersticial y el tamaño de grano dentro del rango deseado para el microconformado.
Cómo los artefactos de fabricación se traducen en riesgos de conformado y de servicio
Las costuras de soldadura longitudinales y sus zonas afectadas por el calor introducen gradientes microestructurales que pueden persistir si el programa de embutición no impone una reducción total suficiente para homogeneizar las propiedades. En la fabricación de anillos pequeños (corte de longitudes cortas y abocardado o estampado), una zona de la costura con una dureza o un aspecto de grano ligeramente diferente puede provocar un pandeo localizado o un pliegue estético en ángulos de abocardado cerrados. En el caso de los microtubos largos y ligeramente enrollados, esa misma costura puede resultar inofensiva si la deformación por flexión se mantiene por debajo del umbral en el que la anisotropía es relevante. Por el contrario, los tubos huecos sin costura carecen de costuras, pero siguen reflejando variables previas: el punzonado excéntrico puede sesgar el espesor de la pared alrededor de la circunferencia, y una reducción agresiva por pasada puede dejar marcas de embutición que posteriormente actúan como puntos de inicio en entornos de vibración sensibles a la fatiga.
Las inclusiones y los daños superficiales surgen por ambas vías si el utillaje, la lubricación o la limpieza se gestionan de forma inadecuada. Los arañazos de embutición en el diámetro exterior o las líneas de arrastre del mandril en el diámetro interior pueden comprometer la estanqueidad durante los ciclos de presión. La contaminación intersticial es un riesgo independiente de la vía de fabricación; un blindaje inadecuado o un control deficiente de la atmósfera del horno durante el recocido pueden elevar el contenido de oxígeno o hidrógeno, endureciendo el tubo, reduciendo la elongación y complicando el microconformado. Estos efectos varían en función de la exposición a la temperatura y del tamaño de la sección: los capilares de tantalio ultradelgados responden más rápidamente a la captación intersticial y pueden presentar cambios bruscos en la recuperación elástica con pequeños cambios en el proceso de recocido.
El acabado y la limpieza de la superficie deben especificarse tanto para el diámetro interior (DI) como para el diámetro exterior (DE) cuando los tubos transporten fluidos o vayan a someterse a un proceso de unión. El acceso al DI está limitado por el tamaño del interior del tubo; en el caso de los capilares, la limpieza química y los protocolos de lavado validados sustituyen al pulido mecánico. La limpieza posterior al estirado debe eliminar los lubricantes sin corroer la pared ni dejar residuos que interfieran con la unión adhesiva o la compatibilidad con la esterilización.
Contexto: el uso en equipos de proceso no es lo mismo que el uso en implantes
Los ejemplos publicados de tubos de tantalio para líneas de recuperación y reciclaje describen equipos de proceso resistentes a la corrosión utilizados en entornos médicos. Dichas condiciones de servicio y la documentación correspondiente difieren de las de los componentes implantables o dispositivos invasivos, que requieren pruebas adicionales de biocompatibilidad, limpieza y trazabilidad. No se debe extrapolar la experiencia con equipos de proceso a los implantes sin una validación específica.
Normas y lo que cubren —y lo que no cubren—
La norma ASTM B521 abarca los tubos sin costura y soldados de tantalio y aleaciones de tantalio, especificando la composición química, los métodos de ensayo de propiedades mecánicas, los controles dimensionales y los requisitos de fabricación. En el caso de la materia prima soldada, los materiales suelen proceder de productos cubiertos por la norma ASTM B708 (placas, chapas, tiras), que define las materias primas laminadas planas previas a la conformación y soldadura de los tubos. Estas especificaciones establecen criterios básicos de verificación de materiales y procesos en la fábrica o en la planta de producción de tubos; no otorgan aprobación del dispositivo acabado, idoneidad clínica ni compatibilidad con la esterilización. La aceptación específica del dispositivo requiere traducir las notas de los planos en atributos medibles y verificarlos en el lote de tubos entregado.
Adquisición, documentación y comunicación con los proveedores
Para los productos médicos, incluya en el paquete de solicitud de presupuesto el rango de tamaños objetivo con la variación admisible entre lotes, los requisitos de acabado del diámetro interior y exterior, los agentes de grabado o limpiadores aceptables, el estado de recocido (recocido completo frente a recocido intermedio) y cualquier prueba de conformado que el proveedor deba realizar. Cuando el diseño de su componente deje margen para la elección del proceso, establezca criterios de aceptación funcionales en lugar de prescribir «solo sin costura» o «solo soldado», y deje que el proveedor proponga una vía de fabricación que cumpla con las restricciones de riesgo y coste. La documentación debe solicitar certificaciones de materiales conformes con la norma ASTM B521 y, cuando proceda, la especificación de la materia prima laminada plana según la norma ASTM B708. Al contratar a un proveedor cualificado como Stanford Advanced Materials (SAM), solicite los programas de trefilado habituales, los métodos de inspección de las costuras si se ofrece el proceso de «soldado y luego trefilado», y los protocolos de limpieza compatibles con su procesamiento posterior.
Los requisitos de trazabilidad suelen incluir registros de lotes y hornos, informes de inspección dimensional, datos de ensayos mecánicos y resúmenes de ensayos no destructivos (END). En el caso de los productos soldados, añada informes de radiografía de costuras o de escáner de corrientes parásitas según corresponda al tamaño y al espesor de la pared. La validación de la limpieza puede demostrarse mediante análisis de residuos y recuentos de partículas para orificios pequeños. Establezca un embalaje que preserve el acabado superficial y la limpieza sin introducir sustancias extraíbles.
Inspección y cualificación: de las muestras a la aprobación
La aceptación se basa en la inspección y en ensayos de conformado representativos, no en la suposición de que una ruta de fabricación es categóricamente superior. Para la validación dimensional, especifique métodos de medición del espesor de pared adecuados para diámetros pequeños (por ejemplo, secciones transversales metalográficas en piezas de sacrificio, medición por ultrasonidos cuando sea factible) y comprobaciones de ovalidad y concentricidad vinculadas a su sistema de sujeción. Para la evaluación de la superficie, combine criterios visuales con un examen a gran aumento de muestras de diámetro interior y exterior recortadas del tubo. Los ensayos no destructivos deben reflejar el riesgo: los métodos de corrientes parásitas o ultrasónicos pueden detectar defectos longitudinales; las pruebas de fugas de helio evalúan la integridad para aplicaciones en contacto con fluidos.
Planifique ensayos de conformado de muestras utilizando los mismos troqueles, lubricantes, radios de curvatura y exposiciones térmicas que impondrá el montaje de su dispositivo. Realice un seguimiento de los resultados en la posición de la costura en los tubos soldados y posteriormente estirados, y en varias posiciones circunferenciales en los tubos sin costura. Si la fatiga o la vibración son factores relevantes, realice ensayos acelerados de flexión o doblado en anillos o segmentos enrollados para revelar diferencias derivadas del tamaño del grano o de las características de la superficie. La verificación de la limpieza debe incluir controles previos y posteriores al conformado, ya que los aceites de conformado y el desgaste de los troqueles pueden alterar los niveles de partículas.
Los aspectos económicos y los plazos de entrega dependen del presupuesto y varían en función del tamaño, el rigor de las tolerancias y la cantidad del lote. En algunos casos, el proceso de «soldado y luego trefilado» ofrece ventajas en cuanto a la aprovechamiento del material o los plazos de entrega; en otros, los tubos sin costura pueden acortar el proceso de homologación al eliminar la necesidad de ensayos no destructivos específicos para la costura. La única regla constante es ajustar la selección del proceso a la ventana de proceso validada que cumpla con sus requisitos de estirado, conformado, limpieza e inspección.
Límites de decisión para planos de tubos médicos
Defina la deformación operativa del componente, la geometría mínima de curvatura o abocardado y la clase de limpieza; exija una uniformidad de pared y una calidad superficial verificables; y califique el comportamiento de conformado mediante ensayos que tengan en cuenta la costura cuando se proponga material de alimentación soldado. Consulte la norma ASTM B521 para el suministro de tubos y la norma ASTM B708 cuando sea relevante la banda, pero basese en inspecciones documentadas y piezas de prueba para establecer la idoneidad médica. La elección de la ruta —sin costura o soldada y luego estirada— debe permanecer abierta hasta que su validación demuestre qué proceso cumple con la especificación y el perfil de riesgo .


