Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Ver todas las herramientas →
 Escribe con nosotros

Desde barras y láminas de tantalio hasta componentes para dispositivos médicos

La forma inicial debe coincidir con la geometría de la pieza
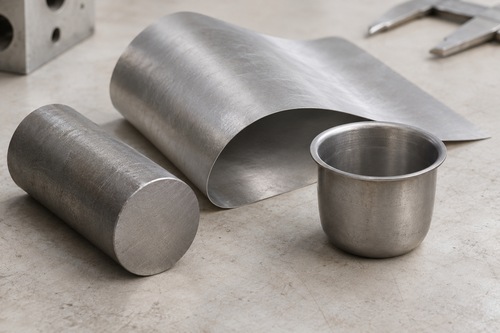
Un saliente torneado, una copa embutida poco profunda y un manguito cortado no parten de la misma pieza en bruto, ya que cada uno de ellos plantea unas exigencias diferentes al material y al proceso. Las varillas y barras de tantalio son adecuadas para elementos torneados o fresados, en los que el mecanizado elimina material para crear la forma final. Las chapas y placas son adecuadas para piezas conformadas en las que el espesor debe mantenerse tras el plegado, el embutido o el rebordeado sin que se produzca un adelgazamiento excesivo. El alambre puede utilizarse para pequeñas piezas conformadas o soldadas, mientras que el tubo es el punto de partida natural para manguitos y conductos que deben conservar un diámetro interior.
| Forma inicial | Ruta óptima para el componente | Lo que conserva | Riesgo típico en caso de aplicación incorrecta |
|---|---|---|---|
| Barra | Torneado, fresado, taladrado | Sección transversal sólida para las características mecanizadas | Exceso de desechos, tiempo de mecanizado prolongado |
| Chapa / placa | Embutición, conformado, corte | Geometría de paredes delgadas y contorno conformado | Adelgazamiento, agrietamiento de los bordes, adherencias en la superficie |
| Alambre | Alimentación de soldadura, elementos pequeños doblados, utillajes | Sección reducida y flexibilidad | Poca idoneidad para perfiles gruesos sometidos a carga |
| Tubo | Manguitos, piezas huecas o similares a cánulas | Diámetro interior y coaxialidad | Mecanizado con mucho desperdicio si se parte de un tubo macizo |
La cuestión no es si el tantalio es lo suficientemente dúctil; en la mayoría de los casos, lo es. La cuestión es si la forma inicial reduce la deformación innecesaria y conserva la característica que importa. Una pieza con un rebaje profundo puede mecanizarse a partir de una barra si el espesor de la pared y el desperdicio son aceptables, pero para la misma geometría puede ser más adecuado utilizar chapa si el diseño depende de un contorno conformado en lugar de un desbaste extenso. En el caso de un manguito cortado, el tubo suele evitar el repaso del interior y mantiene la concentricidad más cercana a las condiciones del proveedor. Por eso, las varillas y barras de tantalio, así como las chapas y placas de tantalio, deben considerarse puntos de partida diferentes para el proceso, en lugar de existencias intercambiables.
La etiqueta de pureza, el grado UNS y el cumplimiento de las normas no son lo mismo
Una declaración de pureza comercial indica que el elemento es tantalio y cómo describe el vendedor la composición química general. No indica si el material está recocido, cuánto trabajo en frío queda ni si la superficie es adecuada para el proceso de conformado que se pretende. Un grado UNS identificado delimita la familia de composiciones, pero eso sigue siendo solo una parte del panorama de la adquisición. La prueba de conformidad con la norma de materiales especificada tiene mayor peso, ya que vincula el material a una clase de producto definida, pero sigue sin definir el acabado de un borde mecanizado, una pared conformada o un conjunto limpiado.
En el ámbito de los dispositivos médicos, la cuestión del procesamiento radica en cómo interactúa el estado de suministro con la operación. Una chapa recocida se comporta de forma diferente a una chapa sometida a un intenso trabajo en frío en cuanto a capacidad de embutición y recuperación elástica. Una barra sometida a trabajo en frío puede mecanizarse bien en algunos casos porque es más rígida bajo la herramienta, aunque también puede acentuar el desgaste de la herramienta y el comportamiento de las virutas. El contenido intersticial, especialmente el oxígeno, el nitrógeno y el hidrógeno, modifica la respuesta en cuanto a resistencia y ductilidad lo suficiente como para que resulte relevante durante el conformado severo o el doblado local. Nada de esto puede deducirse únicamente a partir de una etiqueta de pureza; debe abordarse en las condiciones de compra y en el plan de inspección de entrada.
La norma ASTM F560 resulta útil en este contexto, ya que define el tantalio sin alear para aplicaciones de implantes quirúrgicos en torno a formas de producto como placas, chapas, tiras, barras y alambre, y no a ensamblajes acabados. Ese ámbito de aplicación ayuda a los equipos de aprovisionamiento a especificar la materia prima inicial, pero no sustituye a la nota del plano sobre la característica final ni a la ruta de limpieza y unión posterior. Un lingote que cumpla con los requisitos químicos previstos puede seguir siendo una materia prima inadecuada si la pieza va a ser conformada, y una chapa que cumpla con los mismos requisitos químicos puede seguir siendo inadecuada si el proceso de conformado daña la superficie.
La respuesta al conformado depende más del estado de la superficie que de la composición química por sí sola
La ductilidad del tantalio lo hace atractivo para el conformado extremo, pero esa misma blandura que le permite desplazarse en la matriz también lo hace vulnerable a la adherencia de residuos, al agarrotamiento y al desgarro superficial cuando no se controla el contacto con la herramienta. En el embutido y el plegado, la cara de la matriz y la del punzón no son soportes pasivos; son las que determinan si la chapa se desliza suavemente o si transfiere material a la herramienta y, posteriormente, de vuelta a la pieza. Una vez que comienza la adherencia, aumenta la rugosidad local, se incrementa la fricción y la siguiente pasada provoca más daños. En la práctica, el estado de la superficie tras el conformado suele convertirse en un criterio de aceptación más importante que la composición química nominal.
La lubricación, el acabado de la herramienta y la limpieza deben tratarse como un sistema. Un lubricante que reduzca la fuerza de conformado puede dejar residuos que compliquen la limpieza o la unión posteriores. Un acabado de la herramienta que resista la adherencia puede alterar la fricción lo suficiente como para cambiar la trayectoria de embutición, lo cual es importante si la pieza en bruto ya se encuentra cerca de su límite. El trabajo publicado por Xu y sus colegas sobre el embutido de copas resulta útil porque comparó la lubricación con aceite de ricino, la película de polietileno y las herramientas recubiertas de carbono tipo diamante (DLC) durante el conformado de copas cilíndricas de tantalio. El estudio reveló que la película de polietileno y el método DLC mejoraban la calidad del conformado en comparación con la lubricación con aceite, y también señaló que la resistencia al desgaste del DLC era relevante para el conformado repetido. La clave técnica para un desarrollador de componentes médicos es más específica que una recomendación universal: una chapa dúctil puede presentar una superficie dañada si la interfaz no se controla adecuadamente, incluso cuando el metal base está en buen estado.
Por eso, en una prueba de conformado se debe evaluar el comportamiento del contacto con la herramienta antes de cambiar la familia de materiales. Si la pieza presenta adherencias, la primera pregunta suele ser si el lubricante, la superficie de la matriz o la secuencia de limpieza están provocando el defecto. Unas condiciones de material diferentes, como una chapa recocida frente a una más endurecida por deformación, pueden ampliar el margen de conformado, pero no compensarán una matriz desgastada o una película lubricante incompatible.
Caso práctico: revisión de un pedido de chapa de tantalio tras daños de conformado
Un fabricante que producía un componente embutido de poca profundidad solicitó una chapa de tantalio más pura después de que una prueba de conformado mostrara adherencias superficiales. La primera reacción fue considerar la composición química como la solución, pero el debate se centró en la forma inicial, el estado de suministro y la descripción del contacto con la herramienta. La cuestión no era solo si la chapa era de tantalio, sino si se trataba de la chapa recocida o trabajada en frío adecuada para un embutido que ya estaba a punto de dañar la superficie.
La revisión del material separó la certificación de la respuesta del proceso. El cliente necesitaba una lámina en un estado que se ajustara a la ruta de conformado, además de un requisito de superficie que pudiera soportar la etapa de limpieza prevista y las posteriores operaciones de unión. En lugar de cambiar inmediatamente la familia de materiales, se pidió al equipo de proceso que comparara las opciones de lubricación o de superficie de la herramienta dentro de sus propios requisitos de limpieza. De este modo, la comparación de las herramientas se mantuvo en consonancia con el plan de desarrollo del proceso existente, en lugar de dar por sentado que una chapa de mayor pureza resolvería un problema de fricción.
Lo que realmente deberían especificar el plano y la ficha de compra
En el caso de piezas médicas mecanizadas, conformadas o ensambladas, la redacción del pedido debe basarse en las características de la pieza, no solo en el nombre de la aleación. Si el componente se tornea a partir de una barra, el pedido debe especificar el estado requerido de la barra, el acabado superficial o el margen de mecanizado, así como cualquier requisito de limpieza antes de que los residuos del líquido de corte se conviertan en un problema. Si el componente se embute a partir de chapa, el pedido debe definir la tolerancia de espesor de la chapa, el estado de recocido si es necesario para la conformabilidad y el estado superficial admisible tras el conformado. Si el componente es un manguito cortado de un tubo, el estado del interior y la rectitud deben figurar en los criterios de aceptación, ya que afectan al ajuste mucho antes de que la pieza llegue al montaje final.
Esta separación entre la certificación de la materia prima y la aceptación del componente evita que los equipos acepten pruebas erróneas. La documentación de la fábrica puede confirmar la forma del producto suministrado y la familia química, pero la pieza real aún debe cumplir con las dimensiones definidas en el plano, el estado de los bordes, el estado de la superficie y la capacidad de unión tras el proceso real de mecanizado o conformado. Esto es especialmente importante en el caso del tantalio, ya que el material puede pasar por múltiples operaciones sin presentar fallos en el volumen, pero dejando una pieza inservible en la superficie. Lo que importa es el estado final de la característica: el diámetro torneado, la pared estirada o el manguito cortado deben cumplir con el plano en el estado en que la pieza se enviará realmente, no solo en el estado del material de partida.