
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Ver todas las herramientas →
 Escribe con nosotros

Varillas, tiras y cintas de nitinol en la fabricación de productos sanitarios

Selección de la forma del material en bruto en función de la pieza acabada
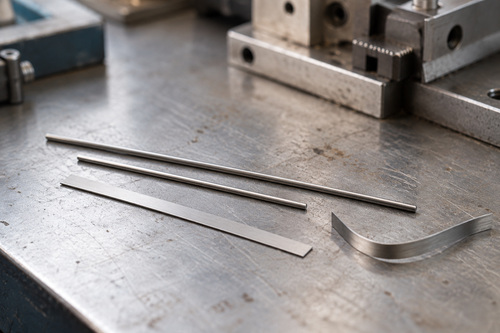
La barra deja espacio para mecanizar una pieza cilíndrica; la tira y la cinta proporcionan una sección plana a partir de la cual cortarla o conformarla. Las dimensiones iniciales determinan cuánto material hay que eliminar y qué superficies permanecerán en el componente. En el caso del nitinol, esa elección también conlleva un historial de procesamiento que afectará al conformado posterior, al tratamiento térmico y al comportamiento mecánico.
Los términos «tira» y «cinta» no son, por sí solos, descripciones de compra lo suficientemente precisas. Un plano resuelve la incertidumbre al indicar el ancho, el espesor y la geometría requerida de las esquinas o los bordes. También debe especificar si el material se necesita recto, plano o en bobina, ya que la forma de suministro afecta a la manipulación y a la preparación para el corte.
Una sección redonda debe identificarse con el mismo cuidado. El diámetro que figura en una ficha de alambre de nitinol describe ese producto; una solicitud de varilla requiere sus propias dimensiones y estado. En el caso de una pieza mecanizada, el tamaño del material en bruto debe dejar margen suficiente para eliminar la superficie de entrada y alcanzar el diámetro final.
Adaptar la forma del material en bruto a la ruta de transformación
La sección acabada es un buen punto de partida. Mecanizar una superficie plana estrecha a partir de material redondo puede implicar una eliminación sustancial de material, mientras que una pieza en bruto plana puede estar ya cerca del espesor requerido. Por el contrario, un componente torneado necesita suficiente material radial para la secuencia de corte o rectificado. El ahorro de material debe sopesarse frente a las operaciones necesarias para producir una superficie final de calidad.
| Forma de la pieza en bruto | Posible ruta de conversión | Aspectos a examinar |
|---|---|---|
| Barra | Mecanizado de una sección redonda hasta obtener el perfil requerido | Margen para la eliminación de material, diámetro final y redondez |
| Tira o chapa cortada | Corte de una pieza en bruto plana, seguido de conformado donde sea necesario | Espesor a lo largo de la pieza en bruto, estado del borde cortado y orientación dentro del material |
| Cinta | Corte de precisión y conformado de elementos planos estrechos | Ancho, espesor, geometría de las esquinas, defectos en los bordes y material eliminado durante el acabado |
En el caso de los productos laminados, la dirección en la que se corta una pieza en bruto puede afectar a su comportamiento. Un plano de desarrollo debe indicar esa dirección para que se pueda reproducir una probeta satisfactoria con la misma orientación. Si posteriormente se gira el diseño para mejorar el rendimiento del anidamiento, la dirección del material con respecto a la carga principal también habrá cambiado.
En el caso de la materia prima redonda, también hay que prestar atención a su historial de mecanizado y tratamiento térmico. Una sección transversal circular describe la geometría, no la ausencia de textura. Las probetas utilizadas para el desarrollo deben representar el estado de entrega y la dirección de carga, especialmente cuando la flexión o la deformación repetida determinan el comportamiento del componente.
Comportamiento de transformación y ventana mecánica
Af es la temperatura a la que finaliza la transformación a austenita durante el calentamiento en las condiciones de ensayo especificadas. Su importancia radica en la temperatura a la que funcionará el componente. Una pieza destinada a recuperarse tras la liberación a su temperatura de uso tiene unos requisitos diferentes a los de una pieza destinada a cambiar de forma al calentarse.
Para el funcionamiento con memoria de forma térmica, la temperatura de recuperación forma parte del diseño funcional. Por lo tanto, la especificación de compra debe identificar el comportamiento requerido, en lugar de solicitar un rango de Af sin explicar la condición prevista. El material suministrado también puede someterse a un tratamiento térmico posteriormente, lo que convierte sus datos de transformación iniciales en un registro intermedio.
Los ensayos DSC y de flexión y recuperación libre proporcionan observaciones diferentes. El DSC sigue el flujo de calor a medida que la probeta se calienta y se enfría. En el ensayo de flexión y recuperación libre, se calienta una probeta deformada mientras se observa su recuperación. La preparación de la muestra y el método de medición deben acompañar a las temperaturas indicadas; los resultados de ambos métodos no deben considerarse cifras intercambiables.
Una curva de tracción aporta información sobre la respuesta mecánica a la temperatura de ensayo. Resulta más útil cuando el informe identifica también la probeta y el estado del material. Si el componente previsto va a ser cortado, conformado y pulido posteriormente, un resultado de tracción de entrada describe el material de partida más que cada una de las etapas posteriores.
Qué cambian el corte y el conformado
El proceso de corte determina qué aspectos deben tenerse en cuenta en la nueva superficie. El corte por láser puede dejar material refundido, óxido y una zona afectada por el calor, mientras que el torneado o el rectificado pueden dejar marcas de herramienta, rebabas o material superficial dañado. Los márgenes de acabado deben establecerse a partir de ese estado, en lugar de elegirse únicamente a partir de las dimensiones nominales de la pieza en bruto.
En el caso de una flexión estrecha, la eliminación de material en un borde puede modificar apreciablemente la sección local. Una muesca o un corte irregular pueden concentrar la deformación, mientras que una eliminación excesiva durante el limpieza puede dejar un ancho o un espesor insuficientes. Las dimensiones que importan son las que quedan tras el proceso completo, incluido cualquier tratamiento químico final o electropulido.
El conformado añade otro cambio al historial del material. Su ciclo térmico y su sujeción establecen la geometría prevista y pueden alterar el comportamiento de la transformación. Por consiguiente, las dimensiones y la respuesta de recuperación deben evaluarse tras el tratamiento previsto, en lugar de inferirse únicamente a partir del certificado de la materia prima de entrada.
Por lo tanto, la mejora de la superficie y el control dimensional deben desarrollarse conjuntamente. El pulido puede eliminar los daños causados por el corte al tiempo que redondea una esquina o reduce una sección delgada. Una inspección satisfactoria de la superficie debe ir acompañada de mediciones de los elementos que soportan la carga, de modo que no se acepte una pieza más limpia que presente un cambio no deseado en la geometría.
Especificación del material y su estado de entrega
Una solicitud de presupuesto a Stanford Advanced Materials (SAM) debe distinguir entre los requisitos del material de partida y las dimensiones de la pieza acabada. La planitud o el estado de la bobina pueden ser importantes en el caso de las tiras, mientras que la rectitud y el control del diámetro pueden serlo en el caso de las varillas. El requisito de temperatura de transformación también requiere que se especifique el método de medición y el estado de la muestra.
En el caso de los perfiles fabricados a partir de chapa de Nitinol, el plano debe indicar la dirección del material e identificar cualquier margen previsto para el posterior desbarbado de la superficie. Esto resulta especialmente útil cuando un mismo perfil puede anidarse en varias orientaciones. De este modo, los departamentos de compras, corte e inspección trabajan a partir de la misma definición de la pieza en bruto.
La documentación puede hacer referencia a la norma ASTM F2063 para los requisitos de las aleaciones de níquel-titanio forjadas y a la norma ASTM F2516 para los ensayos de tracción superelásticos. Estas normas tienen fines distintos en la documentación: una se refiere a la aleación suministrada, mientras que la otra define un ensayo mecánico.
Las directrices de la FDA sobre el nitinol también llaman la atención sobre la sensibilidad del material al procesamiento en el desarrollo de productos sanitarios. En el caso del componente acabado, las evaluaciones de fatiga y corrosión deben reflejar la geometría y el estado de la superficie pertinentes. La evaluación biológica se refiere a la estructura que entrará realmente en contacto con el paciente, incluidos los resultados de la limpieza y el procesamiento finales.
Mantener un registro de las mediciones en cada una de las operaciones sucesivas facilita la investigación en caso de que se produzca un cambio en el proceso. Si la recuperación cambia tras el conformado o el comportamiento frente a la fatiga varía tras el acabado, las mediciones de la etapa anterior ayudan a acotar la investigación. El espesor, el estado de los bordes o una superficie alterada pueden explicar la diferencia. Ese es el atributo que tiene más probabilidades de hacer que la pieza se salga de su rango de carga previsto.
Referencias
- Especificación estándar para aleaciones de níquel-titanio forjadas con memoria de forma destinadas a dispositivos médicos e implantes quirúrgicos
- Método de ensayo normalizado para el ensayo de tracción de materiales superelásticos de níquel-titanio
- Consideraciones técnicas para la evaluación no clínica de dispositivos médicos que contienen nitinol


