
 Productos
 Bares
 Cuentas y esferas
 Tornillos y tuercas
 Crisoles
 Discos
 Pastillas de evaporación
 Fibras y tejidos
 Películas
 Flake
 Espumas
 Lámina
 Panales
 Tinta
 Laminado
 Bultos
 Mallas
 Lámina metalizada
 Placa
 Polvos
 Varilla
 Sábanas
 Cristales únicos
 Blanco de pulverización catódica
 Tubos
 Arandela
 Cables
 Ver todas las herramientas →
 Escribe con nosotros

Alambre de titanio CP para componentes médicos: grado, diámetro y superficie

Por qué el ángulo de curvatura final puede diferir del de la herramienta
El ángulo que se mantiene en una herramienta de doblado no es necesariamente el ángulo que queda en el alambre tras la liberación. Se produce cierta recuperación elástica al retirar la carga. Si un lote de recambio tiene un historial de procesamiento diferente, un programa de conformado habitual puede producir un ángulo de apertura distinto, aunque la bobina contenga el mismo grado de titanio.
Este es un punto de partida útil para seleccionar alambre de titanio comercialmente puro. El fabricante necesita suficiente ductilidad para dar forma al material, resistencia suficiente para resistir la deformación permanente posterior y unas dimensiones que se mantengan constantes a lo largo de todo el proceso de conformado. El grado, el estado de suministro, el diámetro y el acabado superficial contribuyen a cumplir esos requisitos de diferentes maneras.
Los grados 1 y 2 modifican el equilibrio en el conformado
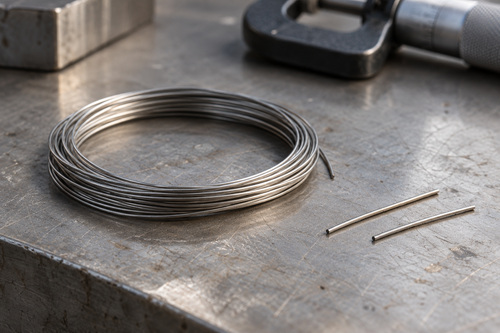
Los grados de titanio CP del 1 al 4 difieren en su composición química permitida y en los requisitos mecánicos. En condiciones comparables, la resistencia suele aumentar a medida que se asciende en los grados, mientras que la ductilidad disminuye. Por lo tanto, el grado 1 merece ser tenido en cuenta cuando se requiere un conformado sustancial, siempre que la geometría final pueda soportar las cargas previstas.
Para un componente con varios pliegues o un bucle muy cerrado, el alambre de titanio médico de grado 1 ofrece un punto de partida con una ductilidad relativamente alta. La ventaja es la libertad de conformado. La disyuntiva surge más adelante si las cargas de manipulación o montaje son suficientes para deformar la pieza de forma permanente.
El alambre de titanio médico de grado 2 proporciona una mayor resistencia al tiempo que conserva una formabilidad útil. Puede ser adecuado para un componente que necesite mayor resistencia a la deformación permanente, aunque el proceso de conformado pueda requerir una compensación diferente para la recuperación elástica. El cambio de grado debe evaluarse teniendo en cuenta el estado del material en bruto y el utillaje previstos, en lugar de tratarse como una sustitución directa.
No debe confundirse un mayor límite elástico con un aumento proporcional de la rigidez elástica. El grado 2 resiste mejor la deformación permanente sin que, por ello, un alambre con características idénticas resulte sustancialmente más difícil de deformar elásticamente. Si una pieza resulta demasiado flexible, cambiar el diámetro o la longitud sin apoyo puede tener un efecto mayor que cambiar entre estos dos grados.
| Pregunta | Calidad 1 | Calidad 2 | Qué comparar |
|---|---|---|---|
| ¿Qué grado de conformado se requiere? | Mayor ductilidad en condiciones comparables | Mayor resistencia con menor margen de conformado | Estado de suministro, geometría de la curvatura y resultados de las pruebas |
| ¿Sufrirá la pieza una deformación permanente? | Un límite elástico más bajo requiere prestar atención a las cargas y a la geometría | Un límite elástico más alto puede aumentar el margen frente a la deformación permanente | Carga de la pieza acabada y recuperación dimensional |
| ¿Es la flexibilidad elástica el problema? | El grado por sí solo no lo resuelve | Un aumento de la resistencia no equivale a un aumento de la rigidez | Diámetro, longitud sin apoyo y forma del componente |
| ¿Se puede utilizar el alambre de otro proveedor con la misma configuración? | Es necesario comparar el alambre suministrado | Requiere una comparación con el alambre suministrado | Resultados mecánicos reales, dimensiones y estado de la superficie |
El estado de entrega explica lo que no indica el nombre del grado
El trefilado y otras operaciones de conformado en frío pueden aumentar la resistencia y reducir la ductilidad disponible para el conformado posterior. El recocido modifica ese equilibrio. Por lo tanto, dos alambres con la misma designación de calidad pueden comportarse de forma diferente, ya que llegan en distintas fases de procesamiento.
La descripción de la compra debe identificar el estado requerido, respaldada por los resultados mecánicos pertinentes. El alargamiento puede ayudar a comparar los suministros, pero una probeta de tracción no reproduce cada curva cerrada ni cada contacto con la herramienta que se produce en el componente. Una prueba de conformado representativa responde a la pregunta más específica de si el alambre suministrado permitirá obtener la característica requerida.
Si el tratamiento térmico sigue al conformado, su efecto debe tenerse en cuenta en la evaluación del componente. Es posible que las dimensiones y propiedades medidas antes de ese paso ya no describan la pieza posteriormente. Esto es especialmente relevante cuando el proceso se basa en una cantidad controlada de deformación en frío o de tensión residual.
El diámetro y el conjunto de bobinas influyen en más aspectos que el ajuste
En el caso de un alambre redondo recto sometido a flexión elástica, la rigidez a la flexión depende de la cuarta potencia del diámetro, así como del módulo de elasticidad. Por lo tanto, el diámetro merece especial atención cuando una característica debe deformarse en una cantidad controlada. Una cota nominal sin una tolerancia adecuada deja margen para variaciones tanto en el contacto con la herramienta como en la respuesta de la pieza acabada.
La redondez añade otra dimensión a la inspección. Un alambre puede cumplir con una medida de diámetro y, al mismo tiempo, presentar una dimensión mayor o menor en otra dirección. Esa diferencia puede alterar el juego de la guía, la presión local de la herramienta o la forma en que encajan dos piezas antes de la unión. El método de medición y el muestreo deben tener en cuenta las características que son relevantes para el proceso.
El estado de la bobina también influye en el alambre al introducirlo en la máquina. La curvatura residual, comúnmente denominada «deformación de la bobina», puede afectar a la alimentación y a la orientación del primer pliegue. El enderezado puede corregirla, pero se trata de otra operación mecánica, no de un paso de preparación neutro. En las pruebas se debe utilizar la disposición prevista de desenrollado y enderezado, en lugar de longitudes preparadas a mano que omitan dichas operaciones.
La superficie llega a cada pliegue y unión
Una línea de tracción no es automáticamente un defecto que justifique el rechazo. Su profundidad, forma y ubicación determinan si es relevante. Una marca longitudinal superficial en un tramo recto puede tener menos consecuencias que un defecto pronunciado en el exterior de un pliegue cerrado, donde se concentra la deformación por tracción.
En el caso de las piezas expuestas a movimientos repetidos, la preocupación va más allá de las grietas visibles durante la fabricación. Una discontinuidad superficial puede permanecer tras el conformado y convertirse en un punto de inicio de fatiga. Por lo tanto, la inspección y cualquier operación de acabado deben centrarse en la superficie que queda en el componente, especialmente alrededor de las curvas y las transiciones.
Los residuos plantean un problema distinto. Los lubricantes de trefilado, los aceites de manipulación o las partículas transferidas pueden interferir en la unión o permanecer en zonas difíciles de limpiar tras el montaje. Describir el alambre suministrado simplemente como «limpio» no aclara qué se ha eliminado ni cómo se mantendrá ese estado durante el embalaje.
La soldadura de titanio también requiere un control de la protección y del aporte de calor. La limpieza puede eliminar la contaminación antes de la soldadura, pero no puede compensar una protección inadecuada durante la misma. La homologación de la unión debe realizarse con alambre que presente el acabado y la preparación previstos, de modo que una unión satisfactoria en el laboratorio sea representativa de la secuencia de producción.
Incluir los requisitos en el pedido
La norma ASTM F67 abarca cuatro grados de titanio sin alear, incluido el alambre, para la fabricación de implantes quirúrgicos. El pedido debe identificar la edición aplicable, el grado, el estado, las dimensiones y los informes requeridos. Un alambre utilizado en equipos médicos no destinados a implantes puede tener una especificación contractual diferente; la palabra «médico» no establece qué requisitos se aplican.
La norma ASTM F86 aborda la preparación de la superficie y el marcado de los implantes quirúrgicos metálicos, haciendo hincapié en la resistencia a la corrosión y la eliminación de la contaminación indeseable. No establece la esterilidad ni sustituye los requisitos dimensionales y mecánicos del componente. Actualmente, la ASTM recoge la norma F86-21(2026), mientras que la entrada de reconocimiento de la FDA citada identifica la F86-21; la edición utilizada debe indicarse de forma explícita en la documentación.
Para realizar una consulta a Stanford Advanced Materials (SAM), la especificación del alambre y un plano de la pieza conformada proporcionan una base práctica para el debate. Entre los detalles útiles se incluyen la longitud continua requerida, el suministro en bobina o en tramos rectos, los pliegues críticos, el tratamiento térmico posterior y el proceso de unión. Cualquier prueba de inspección solicitada debe acordarse antes de que se envíe el material.
Cuando el primer lote se produce con éxito, conservar sus resultados dimensionales, el informe mecánico y los registros de conformado proporciona una referencia para entregas posteriores. De este modo, cualquier cambio en la recuperación elástica o en el comportamiento de la alimentación puede investigarse comparándolo con las diferencias medidas, en lugar de atribuirse inmediatamente al tipo de material. Esto también constituye una base más sólida para la homologación de un segundo proveedor que la mera coincidencia con la descripción del catálogo.
Referencias
- ASTM F67: Especificación estándar para titanio sin alear, destinado a aplicaciones de implantes quirúrgicos (UNS R50250, UNS R50400, UNS R50550, UNS R50700).
- ASTM F86-21(2026): Práctica estándar para la preparación de superficies y el marcado de implantes quirúrgicos metálicos.
- Normas de consenso reconocidas por la FDA: ASTM F86-21, Práctica estándar para la preparación de superficies y el marcado de implantes quirúrgicos metálicos.


